

Blog
Hónolás: miért barázdált a jó hengerfelület?

A hónolás valójában gépipari befejező finommegmunkálás. Három dolgot szolgál: javítja a furat méretpontosságát, csökkenti az alakhibákat, és egy pontosan meghatározott felületi szerkezetet alakít ki. Munkahengernél ez az utolsó szempont legalább akkora súllyal esik latba, mint maga a méret.
Mire jók a barázdák?
A dugattyú és a hengerfal között üzem közben vékony olajfilm képződik — ez veszi fel a súrlódás túlnyomó részét, és ez tartja életben a tömítést is. Egy tükörsima falon ez az olajfilm nem tud megmaradni.
A hónolószerszám egyszerre forog és mozog oda-vissza, így jellegzetes, egymást keresztező barázdamintát hagy a furat falán. A barázdák megőrzik a kenőanyagot, a közöttük húzódó plató pedig futófelületet ad a dugattyútömítéseknek. A cél tehát nem a lehető legsimább felület, hanem egy kontrollált felületi szerkezet, amely együtt tud dolgozni a tömítéssel.
Nemcsak felület — geometria is
A hónolás a furat geometriáján is javít: nő a körkörösség, az egyenesség és a méretpontosság. Felújításkor gyakran éppen ezen múlik, hogy a hengerház megmenthető-e — a tömítés élettartamát ugyanis nem csak a szemmel látható karcolás, hanem a rejtett alakhibák is meghatározzák.
Így zajlik a művelet
A hónolás több lépésben történik: előhónolás, közbenső megmunkálás, végül finom- vagy simítóhónolás — hogy hány lépésre van szükség, azt a furat kiindulási állapota dönti el. A munkahosszt, a löketet és a megmunkálási paramétereket mindig az adott furathoz állítjuk be, az alkalmazott folyadék pedig elvezeti a keletkező hőt, és kimossa a leválasztott részecskéket.
Mikor van rá szükség?
Felújításkor a hengerfurat állapotát minden esetben megvizsgáljuk. Hónolásra jellemzően akkor kerül sor, ha:
- a furat fala megkarcolódott, vagy korrózió indult el rajta;
- elhasználódott a tömítések futófelülete;
- kisebb geometriai eltérés — ovalitás vagy kúposság — alakult ki;
- új munkahenger készül, és a hengerházat készre kell munkálni.
Fontos ugyanakkor: nem minden sérült henger hozható helyre hónolással. Mély sérülésnél, vagy ha a kopás nagy anyagleválasztást igényelne, a falvastagság szab határt — ilyenkor az új hengerház gyártása a reális megoldás.
Milyen méretekben dolgozunk?
A hónolást saját forgácsolóüzemünkben végezzük, így a felújítás egyik legkritikusabb műveletéhez nem kell külső partnert bevonni.
- Legnagyobb átmérő: Ø650 mm
- Legnagyobb megmunkálási hossz: 2000 mm (két oldalról munkálva 4000 mm-ig)
- A közelgő kapacitásbővítéssel hamarosan Ø1000 × 12 000 mm hosszig (két oldalról)
Egy teljes körű felújításnál ez számít igazán: a szétszereléstől a mérésen, forgácsoláson, hónoláson és alkatrészgyártáson át az összeszerelésig és a nyomáspróbáig a henger végig egy helyen marad — nem kell több cég között utaztatni. Az ügyfél oldalán ez elsősorban a rövidebb állásidőben jelentkezik.
Ha nem megmunkálás kell, hanem kész hónolt cső
Varratmentes hónolt csöveink többféle belső és külső átmérőben elérhetők, nagy részük raktárkészletről. Munkahenger gyártásához és javításához közvetlenül felhasználhatók, a szálanyagot pedig méretre vágva is biztosítjuk — egyetlen hengerház miatt tehát nem kell teljes szálat vásárolni.
Hónolás Ø650 mm átmérőig · raktári hónolt csövek méretre vágva · munkahenger-alkatrészek · felújítás és új henger gyártása.
Nézze meg működés közben!
Munkahenger Szakmai Nap — 2026. szeptember 23., Budapest XXI. kerület (Csepel). A 25 éves jubileumi rendezvénysorozatunk állomásán élőben követheti végig egy munkahenger teljes útját a meghibásodás okától a nyomáspróbán át az újra üzemképes hengerig — a hónolást is működés közben láthatja: üzemlátogatás, működő technológiák és személyes konzultáció várja. A részvétel ingyenes, de regisztrációhoz kötött.
2026.09.11.
2026.10.12.
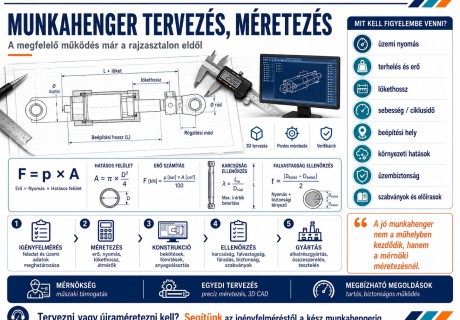
Munkahenger-tervezés és méretezésAmit később már nem lehet megjavítani. Egy munkahenger tervezése nem merül ki a furatátmérő és a lökethossz meghatározásában. A hengernek a gépbe beépítve, a tényleges terhelések és üzemi körülmények között kell működnie – és ha a méretezés hibás, azt utólag semmilyen javítás nem hozza helyre.
Tovább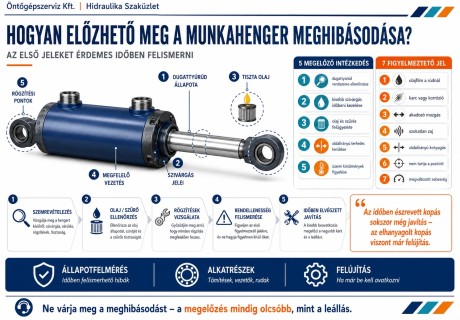
2026.10.05.
Hogyan előzhető meg a munkahenger meghibásodása?A legtöbb hiba nem egyik napról a másikra alakul ki. Egy munkahenger meghibásodása gépállást, termeléskiesést és jelentős javítási költséget jelent. A hibák nagy része viszont nem hirtelen következik be: hetekkel vagy hónapokkal korábban már látszanak azok a jelek, amelyekből rendszeres ellenőrzéssel időben lehet következtetni.
Tovább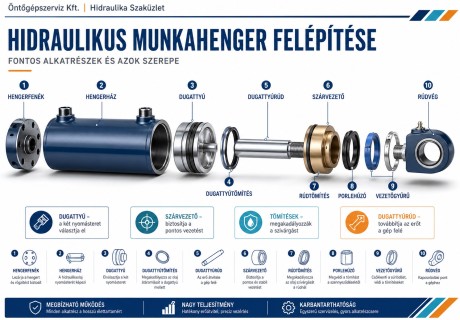
2026.09.28.
Hidraulikus munkahengerek felépítése és működéseMitől függ, hogy egy henger meddig bírja? Kívülről a munkahenger egy cső, két csatlakozóval és egy kiálló rúddal. Belül viszont több precíziós alkatrész működik együtt, és ha közülük egy nem megfelelő, a hiba jellemzően a többin jelentkezik.
Tovább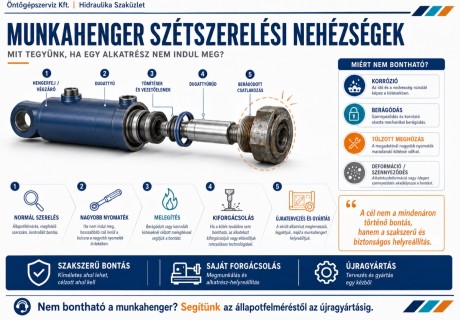
2026.09.07.
Ha a munkahenger nem engedi magát szétszedniBeragadt hengerfej, összerozsdásodott végzáró – hogyan lehet megbontani károkozás nélkül? Egy felújítás menetrendje jól ismert: szétszedjük a hengert, felmérjük az állapotát, elvégezzük a javítást, majd összeszereljük. Ez a sorrend azonban csak addig magától értetődő, amíg az első lépés sikerül.
Tovább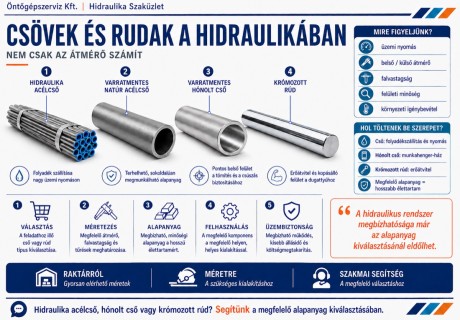
2026.09.02.
Cső és rúd a hidraulikus rendszerben: mitől függ a jó alapanyag-választás?Amikor egy hidraulikus rendszer élettartamáról gondolkodunk, a cső és a rúd többnyire a lista végére szorul – hiszen „az csak vas”. Amikor viszont egy munkahenger fél év után újra szivárogni kezd, gyakran kiderül: a történet az alapanyagnál kezdődött. Összefoglaljuk, mit érdemes átgondolni hidraulikacső, hónolt cső vagy krómozott rúd választása előtt.
TovábbHírlevél
Iratokozz fel hírlevelünkre
Galéria
Tekintse meg képeinket!


