

Blog
Rossz állapotú gépasztal helyreállítása
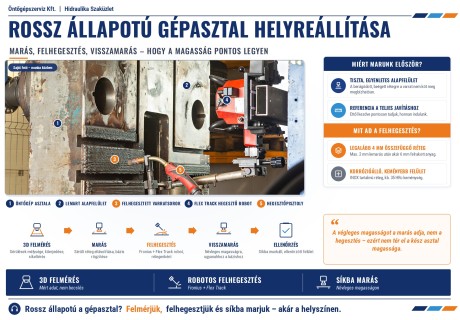
Egy nyomásos öntőgép asztalánál eljön az a pont, amikor a felület már nem szabályozható tovább: a berágódások, beégések és a kopás miatt annyira egyenetlen, hogy ha mindenhol a legmélyebb pontig faragnánk le, elveszne a névleges magasság. Ilyenkor a megoldás a marás és a felhegesztés együtt – de nem tetszőleges sorrendben.
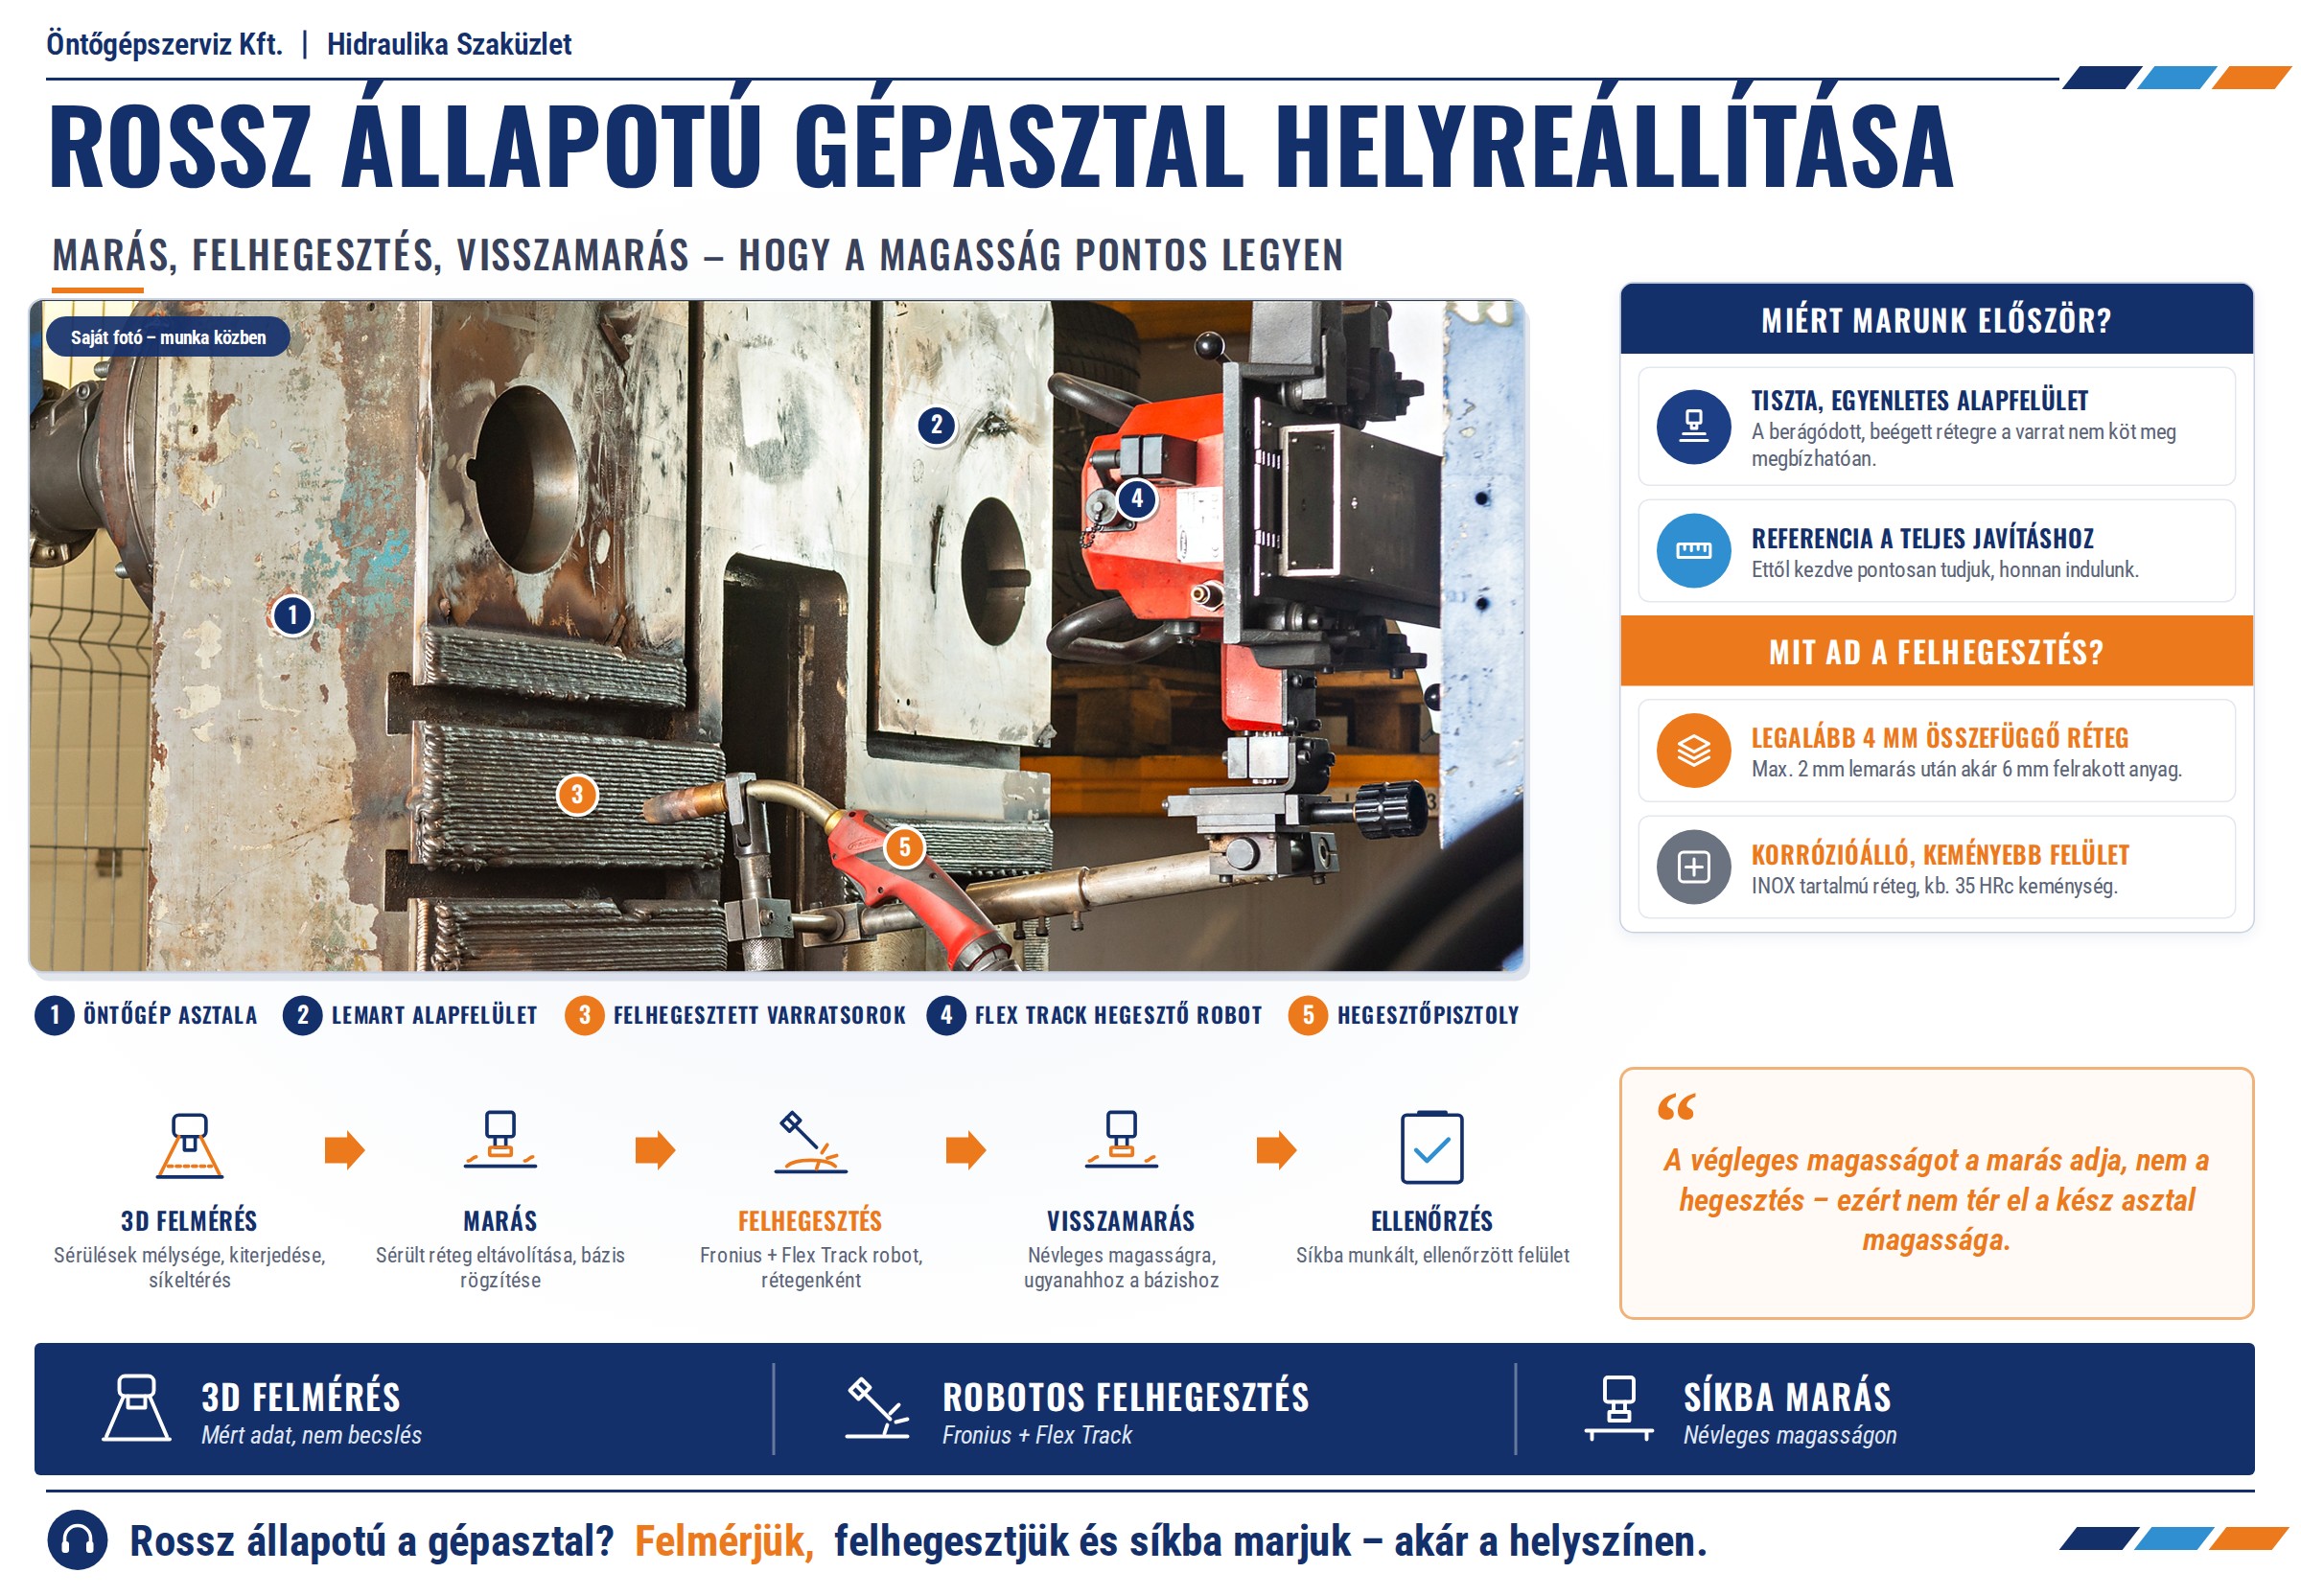
A felmérés 3D szkennerrel:
A javítás azzal kezdődik, hogy pontosan tudjuk, mivel állunk szemben. A felületet 3D szkennerrel mérjük fel: ez nemcsak azt mutatja meg, hol vannak sérülések, hanem azt is, milyen mélyek, mekkora területen terjednek ki, és mennyire tér el a felület a síktól.
Ebből derül ki, mennyi anyagot kell eltávolítani, és mennyit kell visszapótolni – így a javítás nem becslésből indul.
Miért marunk először, és miért nem hegesztünk rá egyből:
Hegeszteni csak tiszta, egyenletes alapfelületre érdemes. A berágódott, beégett, elhasználódott rétegre a varrat nem köt meg megbízhatóan, és a felvitt anyag később leválhat.
Ezért az első lépés a marás: eltávolítjuk a sérült réteget, és egyenletes, összefüggő alapfelületet alakítunk ki. Ez egyben referencia is – ettől kezdve pontosan tudjuk, honnan indulunk.
A felhegesztés:
A munkát Fronius hegesztőgépekkel és Flex Track lineáris hegesztő robottal végezzük, egymás melletti varratsorokban, rétegenként. Legfeljebb 2 mm lemarás után akár 6 mm anyagot rakunk fel, így a kész felületen legalább 4 mm-es összefüggő réteg marad – ennyi anyagnál már nem kell benyomódástól vagy leválástól tartani.
A felvitt réteg nem csupán pótlás: az alapanyag INOX tartalma miatt a felület korrózióállóvá válik, és keményebb is lesz az eredetinél, körülbelül 35 HRc-re.
A végleges magasságot a marás adja, nem a hegesztés:
A felhegesztett réteg felülete még nem pontos, és nem is az a dolga. A végső magasságot és síkot a visszamegmunkálás alakítja ki, ugyanahhoz a bázishoz igazítva, amelyet a felmérésnél és az első maráskor rögzítettünk.
Ezért nem tér el a kész asztal magassága: nem a hegesztésnek kell eltalálnia a méretet, hanem a megmunkálásnak, ami mérhető és beállítható. Az eredmény egyenletes, síkba munkált felület a névleges magasságon.
Mit nyer ezzel az Ügyfél:
A helyreállított asztallal visszaáll a pontos pozicionálás és a szerszám illeszkedése, csökken a selejtarány, és meghosszabbodik az öntőgép élettartama. A keményebb, korrózióálló felület pedig lassabban kopik, mint az eredeti.
Miért előny, ha minden lépés egy helyen van
Ez a javítás négy, egymásra épülő műveletből áll: felmérés, marás, felhegesztés, visszamegmunkálás – és mindegyik a másik eredményére támaszkodik. Ha ezek külön cégeknél vannak, a bázis elveszik a váltásnál, és a gép minden lépésnél áll. Az Öntőgépszerviz Kft-nél a felméréstől a kész, ellenőrzött felületig minden művelet egy helyen, szükség esetén a gép helyszínén elvégezhető.
„Megoldások egy kézből” – Öntőgépszerviz Kft
3D szkenneres felmérés · asztal felhegesztés · mobil marás és síkba marás · öntőgép-szerviz · gépjavítás és gépfelújítás.
Nézze meg működés közben: szakmai nap november 25-én
2026. november 25-én 25 éves jubileumi rendezvénysorozatunk harmadik állomásán a mobil marást és a felhegesztést élőben mutatjuk be – a 3D szkennelés és a tápegység építő elemek mellett. A részvétel díjmentes, előzetes regisztrációhoz kötött, a létszám korlátozott.
2026.11.20.
2026.11.19.
Hogyan készül egy egyedi hidraulikus tápegység?Mitől lesz a tápegység a géphez illő. Egy hidraulikus rendszerhez nem minden esetben használható ugyanaz a tápegység: a megoldást a gép működése, a nyomás és térfogatáram, a hely és a vezérlés igénye együtt határozza meg.
Tovább
2026.11.18.
Nincs rajz az alkatrészhez? Szkenneljük be.3D szkennelés az egyedi alkatrészgyártás előtt. Egy régi gépnél gyakori helyzet, hogy egy alkatrészt le kellene gyártani, de nincs hozzá műszaki rajz. Ilyenkor a meglévő darab az egyetlen hiteles forrás.
Tovább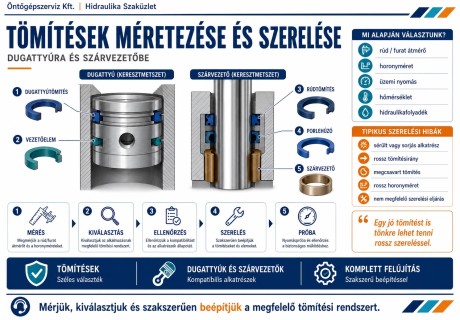
2026.11.01.
Tömítések méretezése és szereléseEgy néhány milliméteres alkatrész, amin a henger működése múlik. Felújításnál kézenfekvőnek tűnik, hogy a tömítés kiválasztása egyszerű feladat: megmérjük az átmérőt, kiválasztjuk a méretet és típust, beszereljük. A gyakorlatban a névleges átmérő csak a kiindulópont.
Tovább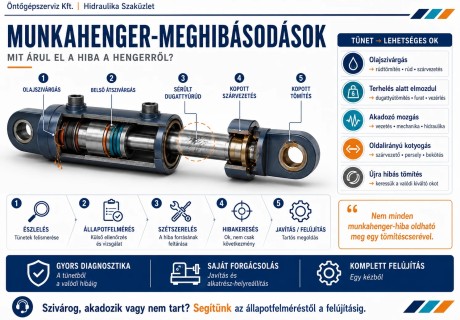
2026.10.26.
Munkahenger-meghibásodásokMit árul el a tünet, és mit hallgat el. „Szivárog, cseréljük ki a tömítést.” A legtöbb munkahenger-hiba így indul, és néha tényleg ennyiről van szó. Sokkal gyakrabban viszont a tömítés nem a hiba oka, hanem a következménye.
Tovább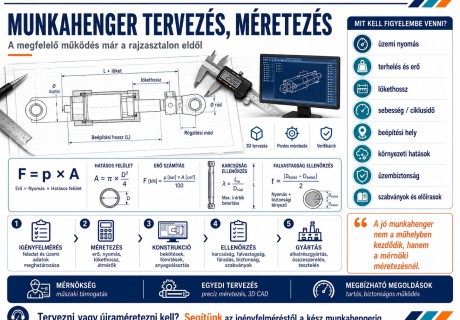
2026.10.12.
Munkahenger-tervezés és méretezésAmit később már nem lehet megjavítani. Egy munkahenger tervezése nem merül ki a furatátmérő és a lökethossz meghatározásában. A hengernek a gépbe beépítve, a tényleges terhelések és üzemi körülmények között kell működnie – és ha a méretezés hibás, azt utólag semmilyen javítás nem hozza helyre.
TovábbHírlevél
Iratokozz fel hírlevelünkre
Galéria
Tekintse meg képeinket!


